


Рото калыплауның серләрен аңлату Процесс пластикны ничек үзгәртә


Калыплау куыш, җепсез пластик әйберләр ясый. Эретелгән пластикны тигез бүлү өчен ул җылылык һәм биаксиаль әйләнү куллана. Бу процесс тышкы басымсыз бердәм стена калынлыгын барлыкка китерә. Ротоформа базары сизелерлек үсеш күрсәтә. Белгечләр базарның 2023 елдан 2031 елга кадәр 5,9% катнаш еллык үсеш темпында (CAGR) үсәчәген фаразлыйлар. Базар күләме дә арта:
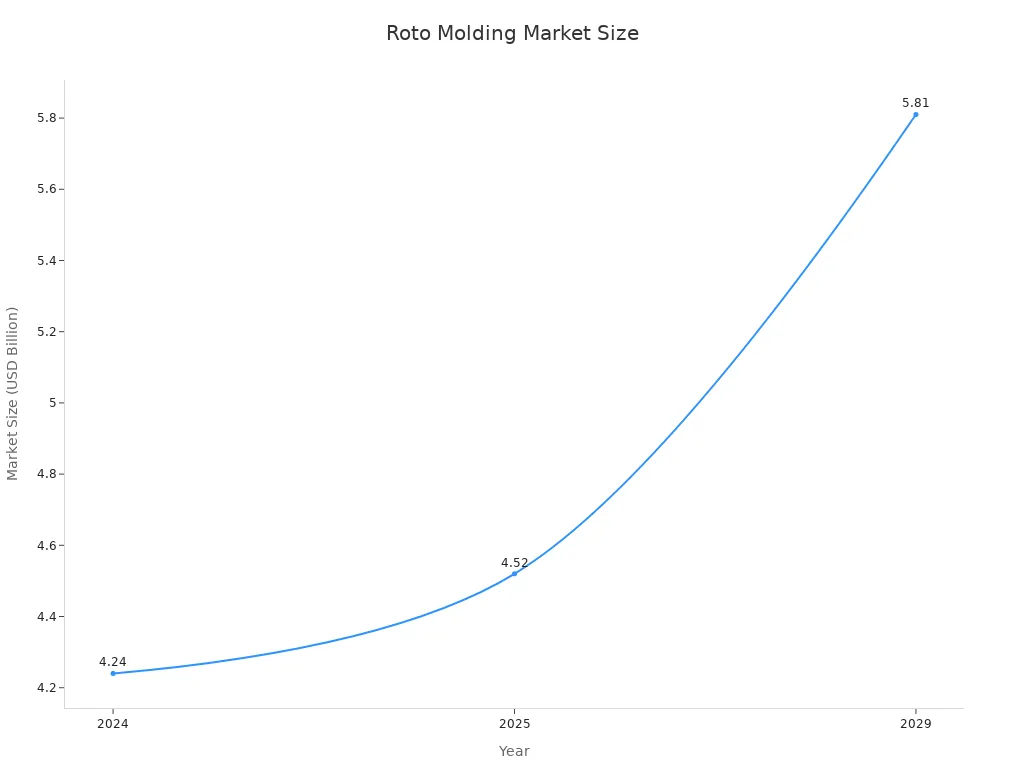
Төп фикерләр
- Рото-формалау нык, куыш пластик әйберләр ясый. Ул җылылык һәм әйләндергеч калып ярдәмендә бер үксез әйберләр ясый.
- Бу ысул форма чыгымнарын түбән бәяли һәм мөмкинлек бирә күп продукт дизайннарыУл цистерналар һәм савытлар кебек нык әйберләр ясау өчен яхшы.
- ... процесс озаграк вакыт ала башка ысулларга караганда. Ул шулай ук күп энергия куллана һәм махсус пластик материаллар таләп итә.
Рото формалаштыру процессы: адым саен кулланма
Калыпны пластик порошок белән тутыру
Күл Калыплау процессы белән башланакалып әзерләүЭшчеләр форманы җентекләп чистарталар, пычраткыч матдәләр соңгы продуктка тәэсир итмәсен өчен. Аннары алар форманың яртысына билгеле бер күләмдә пластик материал, гадәттә порошок формасында, төяләр. Пластикның төре һәм күләме продуктның зурлыгына һәм теләгән үзенчәлекләренә бәйле. Операторлар дөрес стена калынлыгына ирешү өчен порошокны төгәл үлчиләр. Төягәннән соң, алар форманы ныклы итеп ябалар.
Ротоформалаштыруда җылыту һәм ике күчәрле әйләнү
Аннары, ябык форма зур мичкә күчерелә. Мич ... арасындагы температурага кадәр җылына. 500° F һәм 700° FБу диапазондагы махсус температура кулланылган полимер төренә бәйле. Мәсәлән, полиэтилен нейлоннан аерылып торган температура таләп итә. Калып җылынгач, ул бер үк вакытта ике перпендикуляр күчәрдә әйләнә башлый. Бу ике күчәрле әйләнү пластик порошокның әйләнүен һәм калыпның эчке өслекләрен тигез каплавын тәэмин итә. Түбән әйләнү тизлекләре, гадәттә ... 4-20 әйләнү/мин, пластикның эреп, форма стеналарына шома ябышуына мөмкинлек бирегез. Бу өзлексез хәрәкәт пластикның бер урында җыелуына комачаулый, продукт буенча бердәм стена калынлыгы булдыра.
Калыпны һәм детальне суыту
Пластик тулысынча эреп, форманы каплаганнан соң, форма мичтән суыту станциясенә күчә. Монда форма суынган вакытта ике күчәрле әйләнүен дәвам итә. Суыту төрле ысуллар белән, шул исәптән һава, су сиптерү яки ике ысулның комбинациясе ярдәмендә башкарылырга мөмкин. югарырак сыйфатлы, тигезрәк суыту процесс барышында җитештерүчеләр еш кына термопиннарны кулланырга киңәш итәләр.
- Термик пиннар - кечкенә җылылык торбалары җылылык алмаштыргычлары.
- Алар элек су белән суыту мөмкин булмаган урыннарда суытуны тәэмин итү өчен гади технология кулланалар.
- Термик пиннар тигезрәк бүленешкә мөмкинлек бирә, бу югарырак сыйфатлы продукт алуга китерә. Бу контрольдә тотылган суыту пластикны кирәкле формага китерә.
Әзер продуктны сүтү
Деталь суынгач һәм катып калгач, эшчеләр форманы ачалар һәм әзер пластик продуктны алалар. Бу адым, бигрәк тә катлаулы конструкцияләр өчен, игътибарлылык таләп итә. Детальне җиңел сүтү өчен, тарту почмакларын кертүБу, бигрәк тә, коелган калыплар өчен бик мөһим, чөнки анда ансыз бизәкне комнан алу авыр яки мөмкин түгел. Гомумән алганда, деталь дизайны мөмкинлек биргән очракта, һәрвакыт киң тарту почмакларын куллану киңәш ителә. Берничә дизайн мәсьәләсе сүтеп алуда ярдәм итә:
- Карама почмакларыВертикаль стеналарга бераз конуслар кертегез. Бу җиңелрәк алып ташларга ярдәм итә һәм детальне дә, форманы да саклый. Бу материал формага каршы кысылганда бик мөһим, ябышып калудан һәм кәкреләнүдән саклый. Төп күрсәтмәләр арасында аеру сызыгына перпендикуляр рәвештә тарту, тирәнрәк куышлыклар яки текстуралы өслекләр өчен зуррак тарту куллану һәм охшаш үзенчәлекләр буенча бердәмлекне тәэмин итү керә.
- Нурлы почмакларЭчке һәм тышкы почмакларга киң радиуслар өстәгез. Кискен почмаклар түбәндәгеләргә китерергә мөмкин нечкә стеналар, мәсамәлелек яки өрү тишекләре эчке почмакларда. Алар шулай ук калын стеналар яки тышкы почмакларда күперләр барлыкка китерергә мөмкин. Радиуслар сумаланың тигез таралуына мөмкинлек бирә, ныклы детальләр булдыра, көчәнеш концентрациясен киметә һәм тышкы кыяфәтен яхшырта. Тәкъдим ителгән минималь почмак почмаклары сумалага карап төрлечә була: Полиэтилен һәм ПВХ: 30°, Нейлон: 20°, Поликарбонат: 45°.
- Аерылышу сызыклары: Продукцияне форманың ничек ачыла һәм ябылачагын исәпкә алып эшләгез. Ике кисәкле формалар, гадәттә, арзанрак һәм азрак карап тотуны таләп итә. Аеру сызыкларын үткен почмакларга яки пычак кырыйларына куймагыз; һәрвакыт радиус өстәгез. Шулай ук вертикаль аеру сызыкларыннан сакланыгыз. Күп кисәкле формалар өчен, аларны ачылу һәм ябылуны җитәкләү өчен слайд яки шарнир системаларын кулланып эшләгез. Бу аеру сызыгына зыянны киметә һәм операторның эшен җиңеләйтә.
- КыскаруТөрле сумалаларның кимеү тизлеге төрлечә була (мәсәлән, .007, .025, .030, .035 дюйм/дюйм). Коелган алюминий калыплар да кыскара (0,011 дюйм/дюйм). Калыплау процессы, чикләнгән зоналар һәм калыпны ачу яки каплау төре - болар барысы да кыскаруга тәэсир итә ала. Түгәрәк форма ясаганда, аның аша түгел, ә әйләнә буйлап кисү тәкъдим ителә. Түгәрәк аша кисү сызыгы материалның кыскаруын чикли һәм детальнең озынайуына китерә ала.
Рото калыплауның өстенлекләре һәм кулланылышы

Roto калыплауның уникаль өстенлекләре
Рото-формалау күп мөмкинлекләр бирә аерым өстенлекләр башка пластик җитештерү ысулларына караганда. Бу процесс җитештерү күләмен киметү өчен яхшырак. Мәсәлән, ул еш кына ясау өчен яхшырак ел саен 3000 дән кимрәк продуктБу зур дизайн иреге бирә. Җитештерүчеләр катлаулы формалар һәм катлаулы үзенчәлекләр булдыра алалар. Бу еш кына башка ысуллар белән, мәсәлән, өрү белән калыплау белән мөмкин түгел.
Рото калыплау өчен кораллар чыгымнары да күпкә түбәнрәк. Калыплар булырга мөмкин өрү формалаштыруда кулланылганнарның уннан бер өлешеБу аны кечкенә җитештерү өчен яки конструкцияләр еш үзгәргәндә яхшы итә. Ротоформа белән ясалган әйберләр бик нык һәм нык. Аларның бербөтен конструкциясе бар. Бу зәгыйфь урыннарны бетерә һәм продуктны ныграк итә.
Бу процесс зур сыгылучанлык бирә. Ул теләсә нинди формадагы яки зурлыктагы детальләр җитештерә ала. Шулай ук, продуктның ничек эшләвен яхшырту өчен төрле үзенчәлекләрне үз эченә ала ала. Рото-формалау югары сыйфатлы продуктлар ясый. Ул шулай ук азрак материал куллана, бу азрак калдыклар дигән сүз. Продукцияләр нык, чыдам һәм тотрыклы. Алар хәтта экстремаль температураларда да яхшы эшли. Алар өрү яки инжекция белән ясалган продуктларга караганда югарырак ныклыкка ия. Алар сирәк кенә структура кимчелекләрен күрсәтәләр.
Башлангыч урнаштыру чыгымнары түбәнрәк. Процесс өчен кыйммәтле калыплар яки башка җиһазлар кирәк түгел. Бу бер кисәк өчен чыгымнарны киметүгә китерә. Рото-формалау бик югары басымнар яки температуралар кулланмыйБу калып ясауны гадиләштерә һәм чыгымнарны киметә. Ротокалыпланган продуктларга азрак хезмәт күрсәтү кирәк. Алар һава шартларына яхшы чыдам. Бу ремонт чыгымнарының кимүен һәм продуктның озайтылган гомерен аңлата. Алар шулай ук бәрелүләргә чыдамрак һәм өслекләр тигезрәк.
Рото-формалау катлаулы конструкцияләр өчен бик яхшы. Бу конструкцияләргә ныклык өчен өстәмәләр, графика яки стрингерлар кирәк булырга мөмкин. Ул өрү белән формалаштырылган продуктларга караганда калынрак стеналар булдыра ала. Бу процесс җентекле проектлар өчен яраклы. Мисалларга эчке һәм тышкы җиһазлар, җилкәнле көймәләр, цистерналар һәм баганаларны китерергә мөмкин. Ул калынрак стеналар белән ныграк, чыдамрак продуктлар ясый. Ул барлык зурлыклар өчен дә эшли, кечкенә 1 литрлы савытлардан алып зур 7 метрлы җилкәнле көймәләргә кадәр.
Рото калыплау өчен идеаль материаллар
Полиэтилен (ПЭ) ротоформалауда кулланыла торган иң еш очрый торган материал. Ул түбәндәгеләрне аңлата Базарның 84%Җитештерүчеләр төрле ихтыяҗлар өчен төрле полиэтилен кулланалар. Сызыклы түбән тыгызлыклы полиэтилен (LLDPE) бик киң таралган. Ул күп кушымталар өчен эшли. Югары тыгызлыклы полиэтилен (HDPE) югарырак катылык, өслек катылыгы һәм чыдамлык бирә. Ул шулай ук химик матдәләргә каршы торучанлыкны арттыра. Кросс-бәйләнешле полиэтилен (XLPE) формалаштыру вакытында күпкә ныгырак була. Аның бәрелүгә каршы торучанлыгы, сыгылмалылыгы һәм әйләнә-тирә мохиттәге стресс ярылуларына каршы торучанлыгы яхшыра.
Рото калыплау өчен башка материаллар да яраклы. Алар арасында полипропилен, нейлон, поливинилхлорид, полиэстерлар һәм поликарбонат бар. Бергәләп, бу материаллар базарның якынча 15% тәшкил итә.
| Полимер | Базар өлеше |
|---|---|
| Полиэтилен | 84% |
| Поликарбонат | |
| Нейлон | |
| Поливинилхлорид | |
| Полиэстерлар | |
| Полипропилен | 15% (берләштерелгән) |
Полиэтилен күп төрле үзенчәлекләре аркасында ротоформалау өчен идеаль. Ул күп функцияле, нык һәм арзан. LLDPE бик яхшы бәрелүгә чыдамлык күрсәтә һәм сыгылучанлык. MDPE катылык һәм ныклык арасында яхшы баланс тәэмин итәHDPE югары катылык, ныклык һәм химик матдәләргә чыдамлык бирә. LDPE җиңел һәм сыгылмалыXLPE ныклык, ертылуга чыдамлык һәм җылылыкка чыдамлык өсти.
Полиэтилен кислоталар һәм селтеләр кебек күпчелек химик матдәләргә каршы тораУл шулай ук ультрафиолет нурланышына каршы тора, бу аны ачык һавада куллану өчен уңайлы итә. Җитештерүчеләр аны җиңел генә катлаулы формаларга ясый алалар. Ул яхшы агым үзенчәлекләренә ия. Бу эретелгән сумаланың басымсыз бергә агып чыгуына мөмкинлек бирә. Ул күбекләрсез детальләр формалаштыра. Аның шулай ук киң эшкәртү тәрәзәсе бар. Ул тәкъдим итә түбән температурадагы бик яхшы тәэсир итүчәнлек һәм яхшы йөк күтәрүчәнлек үзлекләре. Ультрафиолет дәрәҗәләре тышкы куллану өчен яхшы тотрыклылык бирә. Ул махсус төсләр һәм үзлекләр өчен өстәмәләр һәм пигментлар белән туры килә.
Roto калыплау белән ясалган гадәти продуктлар
Рото-формалау ... булдыра киң ассортименттагы товарларкүп тармакларда. Ул төрле контейнерлар җитештерә. Алар арасында суыткыч тартмалар, барабаннар, мичкәләр, йөк контейнерлары һәм күпләп сату бар. Пластик Cконтейнерлар.
Бу процесс резервуарлар ясау өчен бик яхшы. Җитештерүчеләр су, химик матдәләр, канализация, ягулык, септик һәм су чистарту резервуарлары җитештерәләр. Бу резервуарларның кайберләре 50 000 литрга кадәр.
Сәнәгать шартларында ротоформалау калдыкларны эшкәртү җайланмаларын, өрдергеч корпусларны һәм су фильтрлау системаларын ясый. Шулай ук зур пластик савытлар, саклау баклары, зур күләмле чүп контейнерлары һәм логистика өчен буш савытлар ясый. Саклагыч футлярлар һәм махсус сәнәгать корпуслары да киң таралган.
Транспорт өчен roto forming компаниясе дизель ягулыгы бакларын, тракторлар өчен панельләрне, тәгәрмәч аркаларын һәм приборлар панельләрен җитештерә. Ул шулай ук һава үткәргечләрен, супермаркет арбаларын, мобиль җайланмаларны, пластик конусларһәм юл билгеләре. Юл хәрәкәте киртәләр тагын бер киң таралган кушымта.
Материалларны эшкәртү ротоформалаудан файда күрә. Ул тартмалар, паллеттер, суыткыч тартмалар, йөк контейнерлары, чүп савытлары, коммуналь арбалар һәм төрү кирәк-яраклары ясый. Күпләп контейнерлар һәм куркыныч материаллар өчен бочкалар да шулай ясала.
Медицина өлкәсендә ротоформалы материаллар кулланыла. Алар арасында носилкалар, медицина үрнәкләре өчен тышлыклар, бит кислород битлекләре һәм фельдшер капчыклары бар. Стериль савытлар, диагностик җиһазлар өчен тышлыклар һәм транспорт капчыклары да киң таралган.
Авыл хуҗалыгында ротоформа су һәм химик баклар, терлек азыгы һәм пестицидлар өчен савытлар ясый. Ул шулай ук ныклы авыл хуҗалыгы кораллары һәм авыл хуҗалыгы сыеклыкларын ташу өчен нәтиҗәле баклар җитештерә.
Төзелештә ротоформаланган әйберләр кулланыла, мәсәлән раковиналар, ванналар, җылылык изоляциясе блоклары, люк каплагычлары һәм септик баклар. Химия сәнәгате химик продуктлар өчен җепсез савытлар куллана. Алар куркынычсызлыкны тәэмин итә һәм агып чыгуларны булдырмый. Су һәм санитария системаларында ныклы су саклау баклары кулланыла.
Бу процесс күпкырлы. Ул көндәлек тормыш һәм сәнәгать өчен күп кенә мөһим продуктлар булдыра.
Рото калыплау өчен чикләүләр һәм исәпкә алыну шартлары
Цикл вакыты чикләүләрен аңлау
Ротоформалаштыруның билгеле бер чикләүләре бар. Бер мөһим фактор - цикл вакыты. Уртача цикл арасында 20 минут һәм 90 минутГомуми җитештерү циклы ... дәвам итә ала. 20 минуттан берничә сәгатькә кадәрБу вакыт аралыгында түбәндәгеләргә бәйле детальнең зурлыгы һәм калынлыгыМәсәлән, калын, зур продукт күбрәк вакыт таләп итә. Бу процесс, гадәттә, башка ысуллар белән чагыштырганда озынрак цикл вакытлары. Үрмәләү еш кына детальне тәмамлый бер минуттан да кимрәкИнъекция формалаштыру детальләрне тулыландыра секундтан минутка кадәрРотоформалау гадәттә бер деталь өчен 30 минут яки аннан да күбрәк вакыт ала.
Материал сайлаудагы кыенлыклар
Дөрес материал сайлау тагын бер кыенлык тудыра. Киң кулланыла торганнары - яхшы термик тотрыклылыкка ия булган сумалалар гына.Полиэтилен - киң таралган сайлау. Материаллар югары температурага дучар булганда оксидлашуга каршы торырга тиеш. Шулай ук кабат җылыту вакытында структура үзгәрешләреннән саклану өчен яхшы термик тотрыклылык кирәк. Эретелгән сумала гравитация һәм биаксиаль әйләнү астында җиңел агып торырга тиеш. Бу стена калынлыгының тигезлеген тәэмин итә. Кабат эшкәртелгән пластик куллану да кыенлыклар тудыра. Кабат эшкәртелгән материалларда еш кына катнашмалар була. Алар пычрак әйберләр җиһазларга зыян китерергә яки соңгы продуктны какшатырга мөмкинКабатланган җылыту цикллары кабатланган пластикларны тарката. Бу аларның ныклыгын һәм бәрелүгә чыдамлыгын киметә.
Рото калыплауның бәягә йогынтысы
Ротоформалаштыруның бәя структурасын да исәпкә алырга кирәк. кораллар бәясе инъекция формалаштыруга караганда күпкә түбәнрәк, эксплуатация чыгымнары югары булырга мөмкин. Ротоформалаштыру - бу энергия күп таләп итә торган процессҖылыту фазасы энергиянең күп өлешен таләп итә. Бу еш кына газ яндыргычларына бәйле, бу исә CO2 чыгаруларына һәм тотрыксыз ягулык чыгымнарына китерә. Нәтиҗәсез җайланмалар эксплуатация чыгымнарын арттыра. Инновацион изоляция системалары газ куллануны киметергә ярдәм итә алаЭнергия куллану турыдан-туры "минутына бәяҗитештерүнең.
Рото-формалау ... буларак тора күпкырлы процессУл даими рәвештә нык, куыш пластик әйберләр җитештерә. Аның уникаль басымсыз циклы бердәм стена калынлыгы белән катлаулы, җепсез детальләр булдыра. Бу ысул ныклык һәм зур дизайн сыгылмалылыгы таләп итә торган кушымталар өчен идеаль.
еш бирелә торган сораулар
Бу процесс ничек буш детальләр барлыкка китерә?
Бу процесс җылылык һәм биаксиаль әйләндерүне куллана. Пластик порошок әйләнүче калыпның эчен эретә һәм каплый. Бу тышкы басымсыз бербөтен, куыш продукт барлыкка китерә.
Бу җитештерү ысулының төп өстенлекләре нинди?
Бу ысул түбән корал чыгымнары һәм зур дизайн иреге бирә. Ул бер үк калынлыктагы нык, җепсез продуктлар җитештерә. Детальләр нык һәм бәрелүләргә яхшы чыдам.
Бу техника өчен нинди материаллар иң яхшысы?
Полиэтилен - иң киң таралган материал. LLDPE, HDPE һәм XLPE кебек төрле төрләре кулланыла. Башка материалларга полипропилен, нейлон һәм ПВХ керә.